


Khi thực hiện các công đoạn gia công kim loại, bạn sẽ nhận thấy rằng mỗi loại vật liệu khác nhau lại đòi hỏi một quy trình xử lý bề mặt hoàn toàn riêng biệt để đảm bảo lớp sơn bám dính hoàn hảo. Nếu như bề mặt sắt thép thường phải đối mặt với vấn đề rỉ sét và oxit sắt, thì nhôm lại có một đặc tính hóa học và cơ lý hoàn toàn khác. Việc chuẩn bị bề mặt nhôm trước khi tiến hành sơn tĩnh điện đóng vai trò quyết định đến độ bền, tính thẩm mỹ và khả năng chống chịu thời tiết của sản phẩm hoàn thiện. Bạn không thể áp dụng rập khuôn phương pháp làm sạch của sắt sang nhôm, bởi điều này có thể dẫn đến việc lớp sơn bị phồng rộp, bong tróc sau một thời gian ngắn sử dụng.
Sự khác biệt cơ bản giữa bề mặt nhôm và sắt thép trước khi sơn
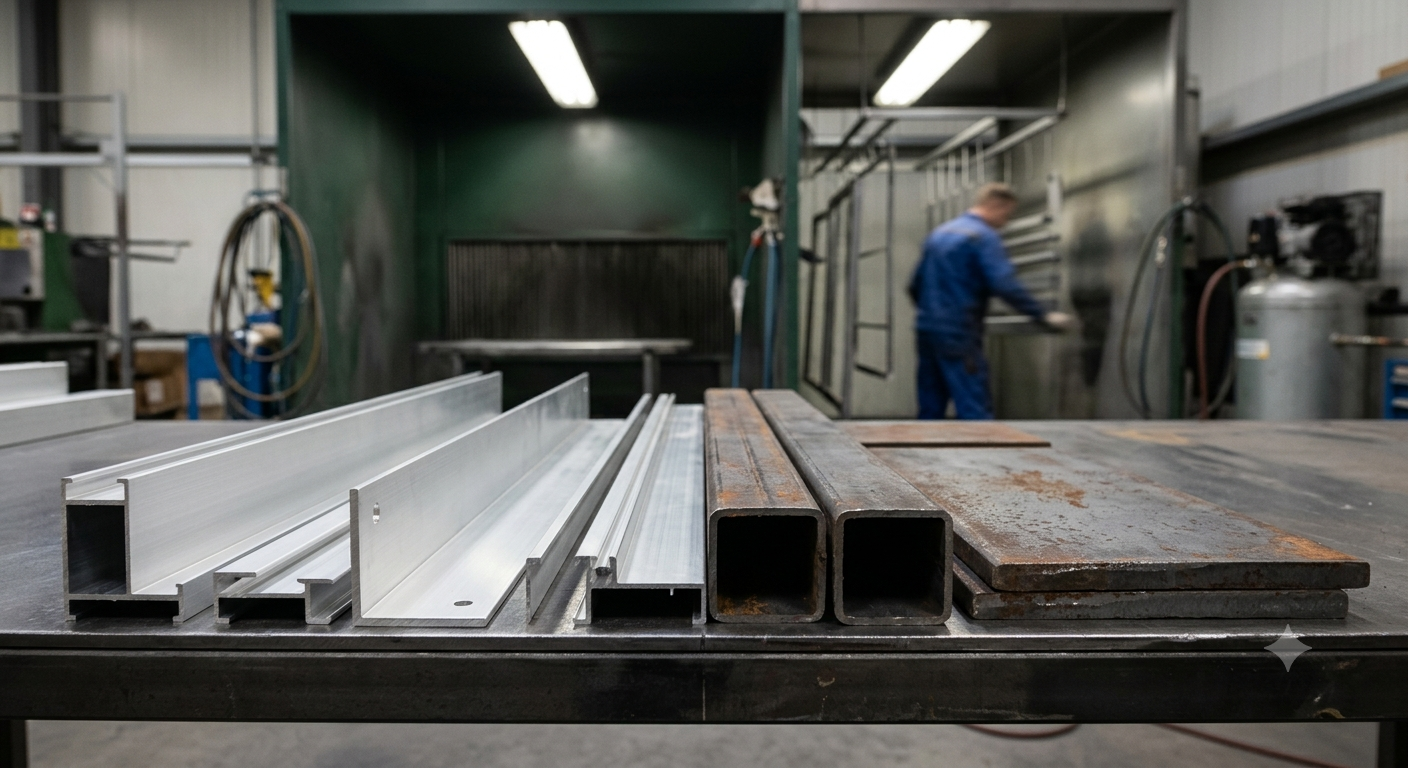
Để hiểu rõ lý do vì sao quy trình xử lý bề mặt nhôm lại cần một cách tiếp cận khác biệt so với sắt, bạn cần nắm bắt những đặc tính tự nhiên của hai loại kim loại này. Sắt và thép carbon thông thường có hiện tượng oxy hóa mạnh khi tiếp xúc với độ ẩm và không khí, tạo ra lớp gỉ sắt màu nâu đỏ xốp, dễ bong và làm suy yếu cấu trúc kim loại bên dưới. Do đó, mục tiêu chính khi xử lý bề mặt sắt là tẩy sạch hoàn toàn rỉ sét, dầu mỡ và tạo ra một lớp bề mặt nhám cơ học hoặc hóa học để tăng độ bám dính cho bột sơn. Ngược lại, nhôm là một kim loại nhẹ, có màu trắng bạc và có tốc độ phản ứng cực nhanh với oxy trong không khí để tạo thành một lớp màng oxit nhôm mỏng, trong suốt nhưng cực kỳ bền vững bám chặt trên bề mặt. Lớp màng oxit tự nhiên này tuy có tác dụng bảo vệ nhôm khỏi sự ăn mòn tiếp theo trong môi trường bình thường, nhưng lại chính là rào cản lớn khiến bột sơn tĩnh điện khó có thể liên kết bền chặt nếu không được xử lý đúng kỹ thuật. Nếu bạn chỉ làm sạch dầu mỡ thông thường mà bỏ qua bước phá bỏ hoặc chuyển hóa lớp oxit tự nhiên này, liên kết giữa màng sơn và nhôm sẽ rất lỏng lẻo. Bên cạnh đó, nhôm rất nhạy cảm với các dung dịch có tính kiềm mạnh hoặc axit mạnh, dễ bị ăn mòn rỗ nếu ngâm quá lâu hoặc dùng hóa chất không đúng nồng độ. Vì vậy, sự khác biệt mấu chốt nằm ở chỗ: sắt cần được làm sạch gỉ sét và tạo nhám chủ yếu bằng cơ học kết hợp hóa chất, trong khi nhôm đòi hỏi một chu trình xử lý hóa chất khắt khe để kiểm soát màng oxit và tạo lớp chuyển hóa bề mặt đặc biệt.
Đặc điểm tự nhiên của nhôm và lớp oxit bề mặt
Nhôm nguyên chất hoặc các hợp kim nhôm khi vừa được cắt, gia công cơ khí sẽ ngay lập tức phản ứng với oxy để tạo ra lớp oxit nhôm ($Al_2O_3$). Lớp màng này có độ dày chỉ vài nanomet nhưng lại có cấu trúc rất xít chặt, trơ hóa học hơn so với kim loại nhôm bên dưới. Khi bạn đưa các chi tiết nhôm vào dây chuyền sơn tĩnh điện, lớp oxit tự nhiên này thường không đồng đều, có lẫn tạp chất từ quá trình đùn ép, cán hoặc gia công cơ khí như dầu bôi trơn, mạt nhôm và bụi bẩn. Nếu không loại bỏ hoàn toàn các tạp chất này và kiểm soát lại lớp oxit, hạt bột sơn khi nung chảy sẽ không thể neo bám chắc chắn vào bề mặt kim loại. Điều này giải thích vì sao các xưởng gia công chuyên nghiệp luôn phải thực hiện bước tẩy dầu mỡ kỹ lưỡng kết hợp với các bể hóa chất chuyên dụng dành riêng cho nhôm chứ không dùng chung dung dịch với sắt.
Vấn đề ăn mòn và độ bám dính đặc thù của nhôm
Khác với sắt thép dễ bị ăn mòn lan rộng từ các vết xước, nhôm lại có cơ chế tự thụ động hóa. Tuy nhiên, nhôm rất dễ bị ăn mòn điện hóa khi tiếp xúc với các kim loại khác hoặc trong môi trường muối biển nếu không được phủ bảo vệ tốt. Độ bám dính của sơn tĩnh điện trên nhôm phụ thuộc hoàn toàn vào năng lượng bề mặt và diện tích tiếp xúc vi mô. Do bề mặt nhôm sau khi đùn hoặc đúc thường rất nhẵn mịn, bột sơn sẽ thiếu đi các điểm neo cơ học tự nhiên như sắt được phun cát tạo nhám. Do đó, quy trình chuẩn bị bề mặt nhôm bắt buộc phải tạo ra một cấu trúc vi xốp hoặc một lớp màng chuyển hóa hóa học có độ nhám vi mô đủ để các phân tử nhựa trong bột sơn thâm vào và bám chặt khi sấy nhiệt. Đây chính là điểm khác biệt lớn nhất đòi hỏi kỹ thuật viên phải nắm vững công nghệ xử lý hóa chất bề mặt kim loại màu.
Quy trình chuẩn bị bề mặt nhôm chuẩn kỹ thuật trước khi sơn tĩnh điện
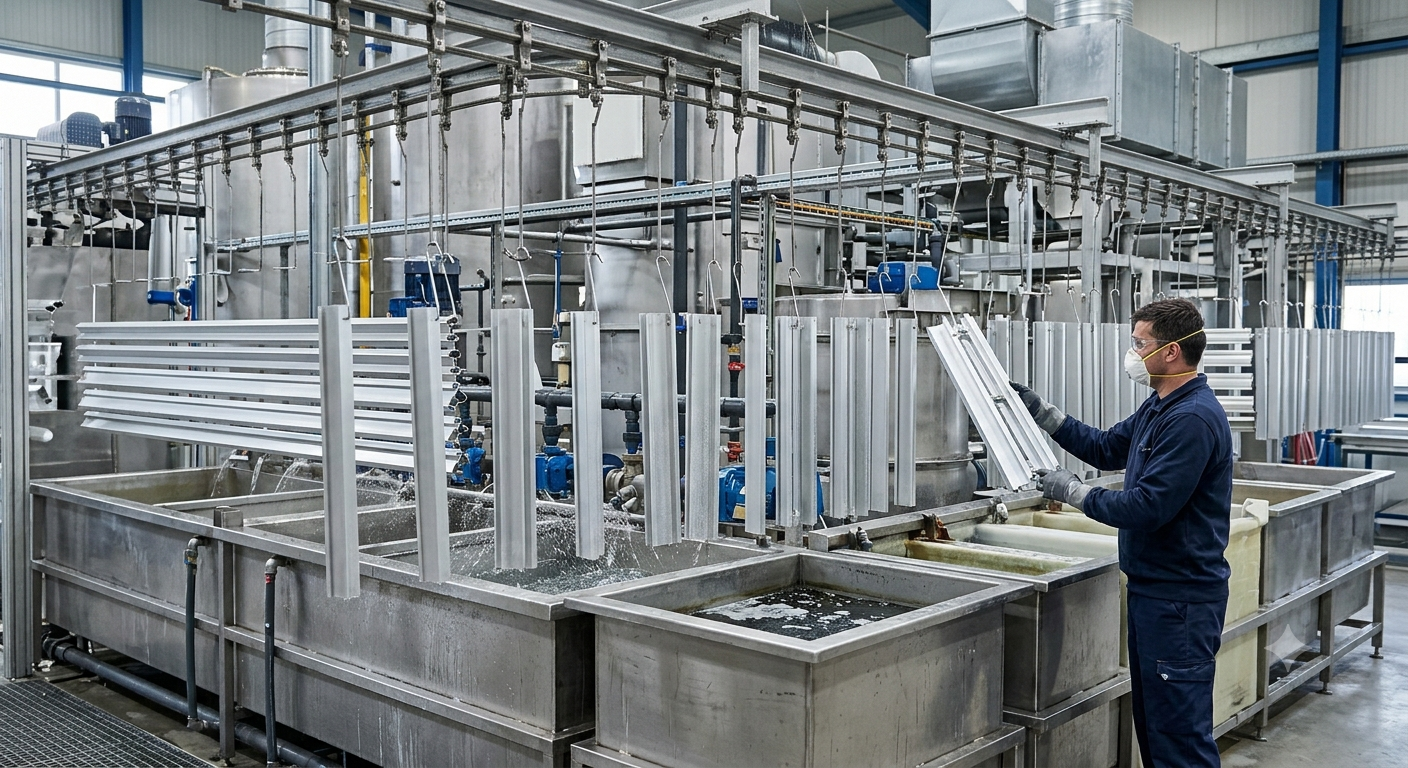
Để khắc phục những thách thức về đặc tính bề mặt của nhôm, quy trình xử lý trước khi sơn được thiết kế thành một chuỗi các bể ngâm hóa chất tuần tự và vô cùng nghiêm ngặt. Bạn cần tuân thủ tuyệt đối thời gian, nồng độ dung dịch và nhiệt độ trong từng công đoạn để đạt hiệu quả tối ưu. Quy trình này thường bắt đầu bằng việc tẩy dầu mỡ để loại bỏ hoàn toàn các chất bẩn hữu cơ bám trên bề mặt trong suốt quá trình gia công cơ khí. Tiếp theo, các chi tiết nhôm sẽ được đưa qua bể tẩy kiềm nhẹ hoặc tẩy axit để loại bỏ lớp oxit tự nhiên không ổn định và làm sạch sâu các vết bẩn vô cơ còn sót lại. Sau mỗi bước ngâm hóa chất, sản phẩm phải được rửa lại bằng nước sạch nhiều tầng để tránh làm nhiễm chéo dung dịch giữa các bể. Điểm khác biệt quan trọng nhất so với sắt chính là công đoạn tạo màng chuyển hóa bề mặt, thường sử dụng công nghệ cromat hóa hoặc công nghệ không chứa crom thân thiện với môi trường, nhằm tạo ra một lớp phủ trung gian có cấu trúc mạng lưới tinh thể giúp tăng độ bám dính cực kỳ mạnh mẽ cho lớp sơn tĩnh điện tiếp theo.
Các bước tẩy rửa và loại bỏ tạp chất hữu cơ, vô cơ
Bước đầu tiên trong dây chuyền xử lý nhôm là tẩy dầu mỡ bằng dung dịch kiềm chuyên dụng ở nhiệt độ khoảng 50 đến 60 độ C trong thời gian từ 5 đến 10 phút. Quá trình này giúp đánh bay toàn bộ dầu nhớt, mỡ bôi trơn, sáp hoặc dấu vân tay bám trên sản phẩm nhôm. Sau đó, nhôm được đưa qua bể rửa nước sạch để loại bỏ hết kiềm dư. Tiếp theo, quá trình tẩy axit (thường dùng axit nitric hoặc hỗn hợp axit đặc thù cho nhôm) được áp dụng để làm sáng bề mặt, loại bỏ lớp oxit nhôm cũ không đồng nhất và các tạp chất kim loại khác như đồng, sắt có thể lẫn trong hợp kim nhôm. Bước này giúp lộ ra lớp kim loại nhôm sạch tinh khiết, sẵn sàng cho công đoạn tạo màng chuyển hóa tiếp theo.
Tạo lớp màng chuyển hóa bề mặt (Chromat hóa hoặc Crom-free)
Đây là bước cốt lõi tạo nên sự khác biệt về chất lượng bám dính của sơn tĩnh điện trên nhôm so với sắt. Sau khi đã được làm sạch hoàn toàn, các thanh nhôm hoặc chi tiết nhôm sẽ được ngâm vào dung dịch chuyển hóa bề mặt. Trước đây, công nghệ cromat hóa (tạo màng chứa hợp chất crom hóa trị 6 hoặc 3) rất phổ biến nhờ khả năng chống ăn mòn vượt trội và tạo độ nhám vi mô lý tưởng cho sơn bám. Ngày nay, xu hướng chuyển dịch sang các công nghệ không chứa crom (Chrome-free conversion coating) sử dụng hợp chất zirconi hoặc titan đang dần chiếm ưu thế nhằm đảm bảo an toàn môi trường và sức khỏe người lao động nhưng vẫn giữ nguyên hiệu quả kỹ thuật. Lớp màng chuyển hóa này mỏng như màng nhện nhưng có cấu trúc rất vững chắc, đóng vai trò như một lớp keo siêu bền gắn kết giữa kim loại nhôm và lớp bột sơn tĩnh điện sau khi qua buồng sấy nhiệt độ cao.
So sánh chi tiết quy trình xử lý bề mặt giữa nhôm và sắt
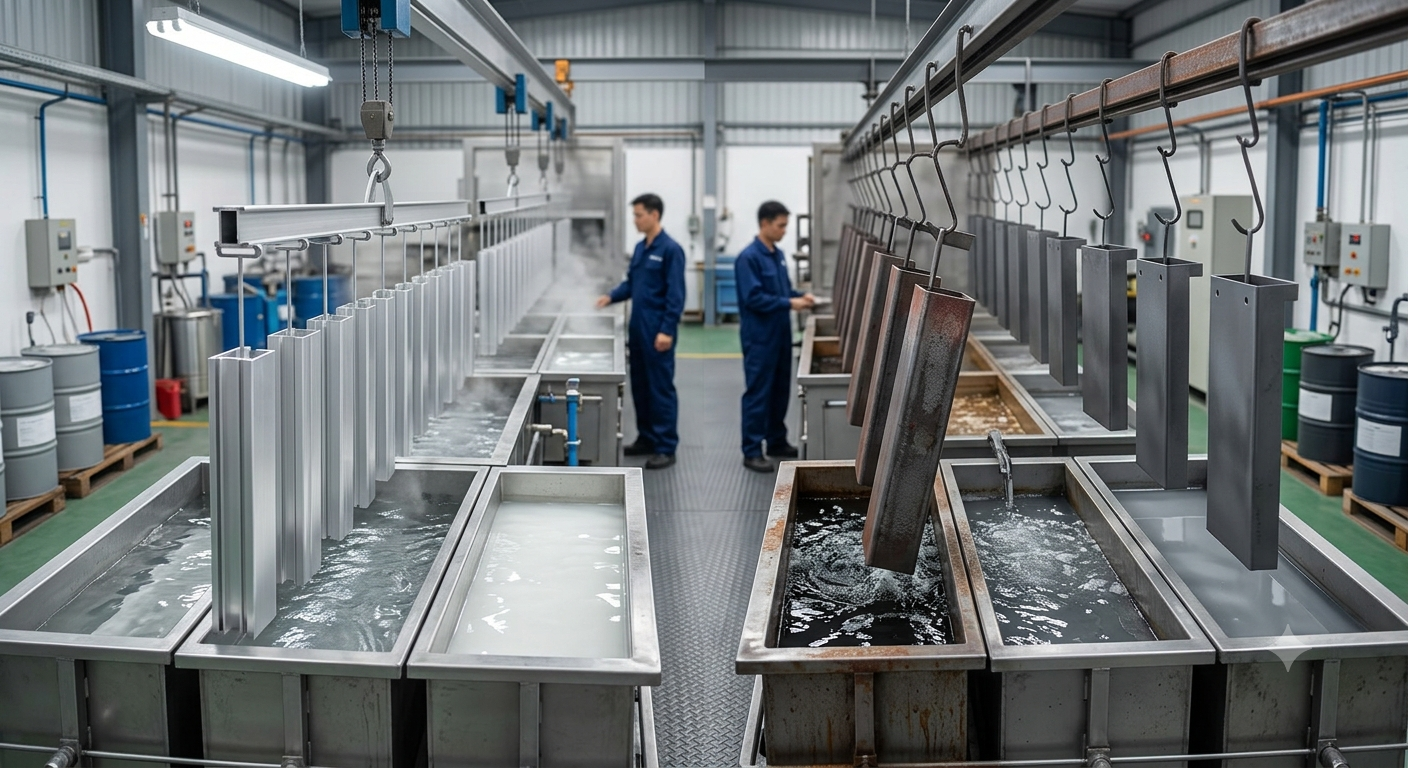
Khi đặt hai quy trình xử lý bề mặt của nhôm và sắt cạnh nhau, bạn sẽ thấy rõ những điểm tương đồng và khác biệt về mặt công nghệ cũng như thiết bị cần sử dụng. Cả hai vật liệu đều phải trải qua các bước cơ bản là làm sạch dầu mỡ và rửa nước trung gian để đảm bảo bề mặt không còn tạp chất. Tuy nhiên, nếu như sắt thép có thể được làm sạch rỉ sét nhanh chóng bằng phương pháp phun bi, phun cát cơ học kết hợp với dung dịch tẩy gỉ axit phốt phát hóa để tạo màng phốt phát sắt hoặc phốt phát kẽm, thì nhôm lại hiếm khi dùng phương pháp phun cát áp lực cao đối với các chi tiết mỏng vì rất dễ làm biến dạng, cong vênh cấu trúc vật liệu. Thay vào đó, nhôm hoàn toàn dựa vào hệ thống bể ngâm hóa học dung dịch ướt để xử lý bề mặt một cách đồng đều từ trong ra ngoài, kể cả các góc khuất, rãnh hẹp của thanh nhôm định hình. Sự khác biệt này đòi hỏi các xưởng gia công phải đầu tư hệ thống bể chứa hóa chất chịu nhiệt, hệ thống quạt hút hơi axit và quy trình xử lý nước thải phức tạp hơn rất nhiều khi nhận gia công các mặt hàng bằng nhôm.
Sự khác nhau về phương pháp tạo nhám và làm sạch
Đố với sắt thép, việc tạo nhám cơ học bằng máy phun bi hoặc phun hạt mài là tiêu chuẩn vàng giúp tăng diện tích tiếp xúc và độ bám cơ học cho bột sơn. Bạn có thể dễ dàng thấy phương pháp này áp dụng rất hiệu quả cho các kết cấu sắt thép dày, trụ cổng, khung nhà xưởng hay hàng rào sắt. Ngược lại, nhôm thường có độ dày mỏng hơn, bề mặt mềm hơn và dễ bị tổn thương bởi lực tác động cơ học mạnh. Nếu bạn dùng hạt mài cứng phun trực tiếp lên nhôm, bề mặt sẽ bị lõm sâu, xù xì thô ráp và làm hỏng tính thẩm mỹ của sản phẩm. Vì vậy, nhôm bắt buộc phải sử dụng phương pháp tạo nhám hóa học vi mô thông qua các bể axit và kiềm có kiểm soát chặt chẽ, giữ nguyên vẹn hình dáng ban đầu của sản phẩm mà vẫn đảm bảo độ bám dính tuyệt hảo cho lớp sơn.
Khác biệt về dung dịch hóa chất và lớp phủ trung gian
Hệ thống hóa chất cho sắt chủ yếu tập trung vào việc ức chế rỉ sét và tạo màng phốt phát (Phosphating) để ngăn chặn quá trình oxy hóa thứ cấp và neo giữ sơn. Trong khi đó, hệ thống hóa chất cho nhôm lại tập trung vào việc kiểm soát màng oxit và tạo lớp chuyển hóa crom hoặc zirconi. Hóa chất dùng cho nhôm đòi hỏi tiêu chuẩn kỹ thuật khắt khe hơn về nồng độ pH, độ tinh khiết của nước rửa và thời gian ngâm để tránh hiện tượng ăn mòn rỗ bề mặt kim loại. Nếu kỹ thuật viên không có nhiều kinh nghiệm trong việc pha chế và vận hành các bể hóa chất nhôm, sản phẩm sau khi sơn rất dễ xuất hiện hiện tượng bong tróc màng sơn từng mảng khi gặp hơi ẩm do lớp chuyển hóa hình thành không đạt chuẩn.
Câu hỏi thường gặp về quy trình sơn tĩnh điện nhôm và sắt
Tổng kết những điểm cần lưu ý khi chuẩn bị bề mặt nhôm
Tóm lại, việc chuẩn bị bề mặt nhôm trước khi sơn tĩnh điện là một quá trình kỹ thuật đòi hỏi sự chính xác cao, hoàn toàn khác biệt so với sắt thép từ đặc tính vật liệu, phương pháp làm sạch cho đến công nghệ tạo lớp phủ trung gian. Việc nắm vững những điểm khác biệt này sẽ giúp bạn hoặc các đơn vị gia công lựa chọn đúng quy trình, tránh được những lỗi hỏng hóc phổ biến như bong tróc sơn, phồng rộp hay mất độ bám dính. Đầu tư đúng mức cho công đoạn xử lý bề mặt nhôm chính là chìa khóa cốt lõi để tạo ra những sản phẩm sơn tĩnh điện đạt chuẩn chất lượng cao, bền đẹp cùng thời gian.
Thông tin liên hệ
SƠN TĨNH ĐIỆN THẮNG LỢI
Địa chỉ: Sơn Lợi, An Ninh Tây, Đức Hòa, Long An, Việt Nam
Hotline: 0937 112 384
Email: sontinhdienthangloi.68@gmail.com
Website: sontinhdienthangloi.com


